Artykuł sponsorowany
Jak dobrać sposób suszenia, gdy liczy się stabilna wilgotność przed wykończeniem
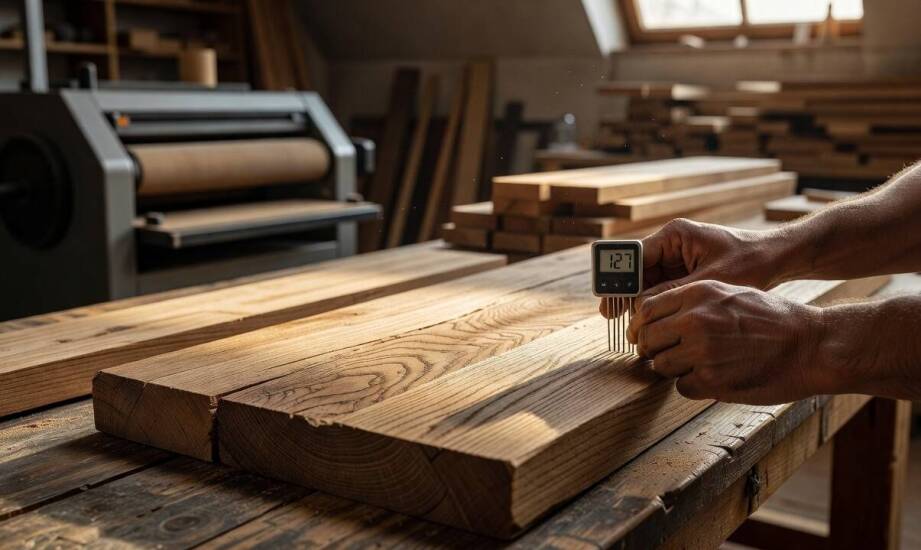
Materiał wyjęty z komory suszarniczej często wydaje się całkowicie suchy i gotowy do dalszej obróbki maszynowej. Po upływie zaledwie kilku dni na powierzchni desek nierzadko pojawia się jednak skręcanie, uwidaczniają się głębokie mikropęknięcia, a podczas pracy szczotkarki powstaje nierówny szlif. Tego typu wady strukturalne uniemożliwiają równomierne nałożenie powłoki wykończeniowej i generują znaczne straty surowcowe w zakładach stolarskich. Problem zazwyczaj nie tkwi w samej technologii nakładania lakieru, błędzie operatora czy złym doborze papieru ściernego, lecz w niewłaściwie przeprowadzonym procesie redukcji wilgoci. Wybór odpowiedniej metody przygotowania tarcicy wprost decyduje o jej późniejszym zachowaniu na zautomatyzowanej linii produkcyjnej. Producenci mebli oraz elementów drewnopochodnych muszą wnikliwie analizować parametry drewna, zanim trafi ono na precyzyjne maszyny wykańczające. Zlekceważenie tego etapu zawsze prowadzi do odrzutów na etapie kontroli jakości gotowego detalu.
Dlaczego wilgotność musi odpowiadać przeznaczeniu elementu
Docelowa wilgotność wsadu zależy bezpośrednio od środowiska, w którym gotowy produkt będzie codziennie eksploatowany. Drewno przeznaczone do produkcji mebli wewnętrznych powinno osiągnąć równowagę wilgotnościową na poziomie 6–8%, co chroni materiał przed deformacjami wywołanymi systemami ogrzewania pomieszczeń. Elementy stosowane na zewnątrz, regularnie narażone na zmienne warunki atmosferyczne i opady, wymagają innych wartości docelowych, aby zachować pożądaną stabilność wymiarową po montażu. Zbyt przesuszone drewno ogrodowe szybko wchłonie wodę z otoczenia, co doprowadzi do pęcznienia i uszkodzeń łączeń konstrukcyjnych.
Gatunek drewna, wyjściowy stopień nasycenia wodą oraz przekrój deski silnie wpływają na czas cyklu suszenia i ryzyko wystąpienia pęknięć. Twarde gatunki liściaste, stanowiące częsty materiał meblowy, schną znacznie wolniej i oddają wilgoć z dużo większym oporem niż popularne drewno iglaste. Obróbka grubszych sortymentów wiąże się z podwyższonym ryzykiem powstawania naprężeń wewnętrznych, ponieważ woda z głębokich warstw dyfunduje powoli. Zbyt intensywne odprowadzanie wilgoci z grubych desek nierzadko prowadzi do powierzchniowego utwardzenia, zwanego case-hardening. Spowolnienie całego cyklu zapobiega nierównomiernemu wysychaniu warstw zewnętrznych w stosunku do rdzenia, minimalizując straty pęknięciowe. Wymaga to jednak precyzyjnego sterowania temperaturą oraz cyrkulacją powietrza na każdym etapie oddawania wody.
Kiedy wybrać suszenie komorowe, kontenerowe lub próżniowe
Standardowe konwekcyjne instalacje komorowe sprawdzają się najlepiej przy obróbce bardzo dużych partii materiału, gdzie priorytetem jest stały wolumen, a czas realizacji można zaplanować z dużym wyprzedzeniem. Konstrukcje kontenerowe ułatwiają organizację pracy przy mniejszych, zróżnicowanych zamówieniach lub w zakładach poszukujących mobilnych rozwiązań technologicznych. Suszarnie do drewna wykorzystujące technologię próżniową są z kolei często wybierane przy tarcicy wyjątkowo wrażliwej na negatywne działanie wysokich temperatur. Wykorzystanie podciśnienia pozwala zauważalnie skrócić cykl obróbki termicznej, obniżając jednocześnie ryzyko nieodwracalnych odkształceń materiału przed etapem jego ostatecznego wykańczania.
Spójny ciąg technologiczny w nowoczesnym zakładzie wymaga płynnego przejścia między etapem przygotowania surowca a jego obróbką wykańczającą. Ustabilizowana wilgotność umożliwia bezpieczne szlifowanie, które prawidłowo przygotowuje pory drewna pod nałożenie lakieru, oleju lub bejcy. Park maszynowy oparty na rozwiązaniach firmy Dobre Maszyny skutecznie integruje właściwie wysuszoną tarcicę z liniami do strukturyzacji powierzchni oraz precyzyjnymi polewarkami szczotkowymi. Rygorystyczne trzymanie norm wilgotnościowych ułatwia bezawaryjną pracę automatów lakierniczych i nakładarek walcowych, zapobiegając późniejszemu łuszczeniu się powłok ochronnych. Dobrze przygotowany surowiec nie stawia nieprzewidzianego oporu podczas obróbki mechanicznej, co gwarantuje powtarzalną, wysoką jakość wizualną każdej partii.
Stabilność parametrów fizycznych tarcicy weryfikuje się poprzez wielokrotne pomiary wilgotnościomierzem igłowym lub bezinwazyjnym w różnych punktach całego wsadu. Odczyty te powinny być powtarzane podczas kilkudniowego okresu kondycjonowania, w którym drewno wyrównuje swoje wewnętrzne naprężenia. Brak zauważalnych wahań wartości potwierdza ostateczne ustanie procesu przemieszczania się wody w strukturze komórkowej drewna. Gotowość materiału do obróbki maszynowej objawia się stabilnością wymiarów oraz przewidywalnym zachowaniem pod wpływem pracy narzędzi skrawających. Trafny dobór metody odprowadzania wilgoci pozwala zachować niezakłócony, płynny rytm pracy całego przedsiębiorstwa. Fabryki mebli eliminują w ten sposób kosztowne przestoje na wydziałach lakierniczych i szlifierskich, dostarczając na rynek wyroby odporne na upływ czasu i zmiany pór roku w domach klientów.
Kategorie artykułów
Polecane artykuły

Jakie wyzwania mogą napotkać projektanci przy wdrażaniu pec-ta szyn?

Jak dopasować ochronny amulet do osobistego stylu i charakteru?

Jak tani pellet wspiera rozwój odnawialnych źródeł energii?
